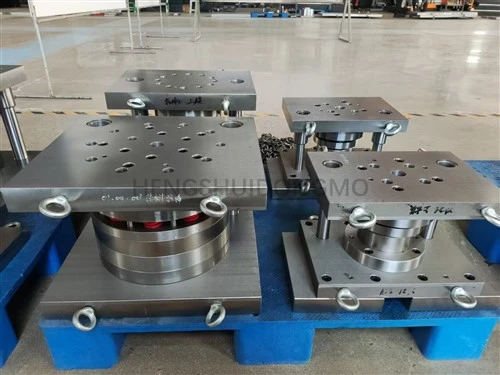
Технические характеристики конструкции штампа для штамповки металла и практические моменты

I. Спецификации адаптации свойств материала
Конструкция штампа должна точно соответствовать характеристикам штампуемого материала, избегая слепого проектирования. Для различных материалов (холоднокатаная-сталь, нержавеющая сталь, алюминиевый сплав, высокопрочная-сталь) необходимо четко определить их параметры твердости, пластичности, модуля упругости и сформулировать соответствующие параметры процесса штамповки. Например, для штамповки нержавеющей стали 304 следует выбрать сталь штампа SKD11, а зазор вырубки должен быть оптимизирован для штамповки алюминиевого сплава 6061. Твердость режущей кромки штампа и конструктивная схема должны определяться в соответствии с параметрами материала, чтобы обеспечить точную штамповку, контролировать износ штампа в разумных пределах и продлить срок службы штампа.
II. Технические характеристики заглушки и зазоров
Конструкция заглушки должна строго соответствовать практическим стандартам. Режущая кромка вырубки должна быть острой и без сколов, с шероховатостью поверхности Ra не более 0,025 мкм, чтобы обеспечить плавный рез штампованной детали. Фаску на поверхности заготовки следует устанавливать по толщине материала, с радиусом фаски в 0,3-0,8 толщины материала для уменьшения заусенцев на штампованной детали и исключения надрывов материала. Зазор вырубки должен быть точно рассчитан и установлен на уровне 4–8% толщины материала с отклонением менее или равным 0,003 мм. Чрезмерный зазор легко может привести к короблению штампуемых деталей и перерасходу материала, а недостаточный зазор усугубляет износ пресс-формы. Его необходимо точно определить, исходя из свойств материала и процесса штамповки.


III. Технические характеристики конструкции пресс-формы
Конструкция пресс-формы должна сочетать механическую стабильность и простоту обслуживания. Основание формы изготовлено из высокопрочной легированной стали-с твердостью, контролируемой на уровне HRC58-62 после термообработки, чтобы обеспечить общую жесткость, предотвратить деформацию формы во время штамповки и обеспечить точность обработки. Меньше или равна ±0,005 мм. Конструкция поверхности разъема должна избегать критических частей штампованных деталей, чтобы обеспечить плавный разъем без заеданий. В системе разгрузки используется эластичная съемная пластина с соответствующей силой пружины, что обеспечивает тщательную разгрузку и повышает эффективность производства. Модульная структура также предназначена для облегчения ежедневного обслуживания, замены уязвимых частей и отладки пресс-формы.
IV. Технические характеристики конструкции безопасности
Конструкция пресс-формы должна строго соответствовать национальным стандартам механической безопасности и обеспечивать меры безопасности. На входе и выходе штампа установлены защитные перегородки, предотвращающие выбрасывание заготовок и травмирование персонала во время штамповки. Установлено устройство аварийной остановки, связанное с штамповочным оборудованием, что позволяет быстро отключить его в случае неисправности. В конструкции матрицы не должно быть острых кромок, а в рабочих зонах установлены защитные кожухи для предотвращения механических травм операторов и обеспечения безопасности производства.

Связаться с нами
Горячая линия консультаций:+86 15930861038
Ватсап:15930861038
Электронная почта:dongfangmould@aliyun.com
Обязательства по обслуживанию: ответ на запрос в течение 12 часов; обеспечить бесплатную оптимизацию конструкции пресс-форм для квалифицированных клиентов.
Компания Hengshui Dongmo Precision Metal Products Co., Ltd.
горячая этикетка : штампы для штамповки листового металла штампы для гибки и волочения металлических деталей, Китай, поставщики, производители, завод, купить, цена, производство Китай