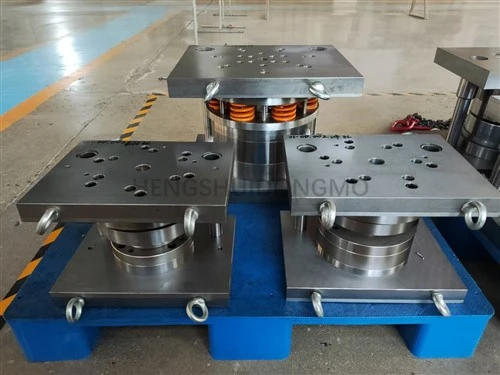
Сложная конструкция полости матрицы для штамповки деталей и высокоточная-технология производства

I. Проектирование полости штампа
Проектирование полости штампа требует тщательной компоновки с учетом свойств листового металла, процесса формовки, параметров оборудования и трехмерной-структуры детали. Ключевые моменты конструкции следующие:
1. Структурная оптимизация: на основе характеристик потока материала создайте поверхность полости, используя много-станционную, пошаговую--схему формования для разложения деформации и контроля локальных скоростей утонения в безопасном диапазоне, устраняя такие дефекты, как разрывы и сморщивания. Рационально спланируйте последовательность процессов, чтобы обеспечить упорядоченное выполнение сложных процессов, таких как вырубка, гибка и формовка, избегая помех в процессе.
2. Контроль точности размеров: установите основные допуски на размеры полости в соответствии с требованиями сборки детали. Контролируйте допуск важных формующих поверхностей в пределах ±0,01 мм и точность позиционирования базовой поверхности в пределах 0,005 мм, обеспечивая постоянство размеров при массовом производстве штампованных деталей.
3. Проектирование обрабатываемости
Структура полостей позволяет избежать сложных-обрабатываемых-структур, таких как узкие, глубокие полости и острые угловые переходы. В переходах поверхностей используются непрерывные, плавные кривые, адаптируемые к процессам обработки с ЧПУ, электроэрозионной обработки и пяти-осей, что снижает сложность обработки и повышает постоянство точности поверхности полости.
4. Проектирование сборки и обслуживания.
Компоненты полостей имеют стандартизированные структуры позиционирования, достигающие уровня точности H6/h5 в сочетании с основанием формы и направляющими механизмами. В формовочных вставках, которые легко повреждаются, используются быстросменные-конструкции, упрощающие сборку, отладку и последующие процессы обслуживания, обеспечивая стабильность непрерывной работы пресс-формы.


II. Практика высокоточного-производства
При изготовлении полостей пресс-формы осуществляется полный-контроль точности процесса. Ключевые этапы процесса реализуются следующим образом:
1. Конфигурация обрабатывающего оборудования
В корпусе с основной полостью используется высокоточный обрабатывающий центр с ЧПУ и медленное электроэрозионное оборудование. Для обработки сложных изогнутых поверхностей используется пяти-механическое оборудование с рычажным механизмом. Подбираются жесткие приспособления и специальный инструмент, точность позиционирования повторяемости зажима не превышает 0,003 мм, что обеспечивает фундаментальную гарантию точности обработки.
2. Формулирование маршрута процесса
Реализован прогрессивный технологический маршрут, состоящий из черновой, получистовой-чистовой обработки, чистовой обработки и шлифовки/полировки. При черновой обработке быстро удаляется излишек материала, а при чистовой обработке используется малая глубина резания и высокие параметры подачи. Пяти-осевая обработка позволяет однократно-формовать сложные изогнутые поверхности, обеспечивая как точность контура поверхности, так и точность размеров.
3. Проверка и контроль процесса: оборудование для онлайн-контроля контролирует процесс в режиме реального времени, а координатно-измерительная машина (КИМ) выполняет автономную проверку критических размеров. Геометрические допуски, такие как точность контура, плоскостность и параллельность, проверяются поэлементно. Любые отклонения оперативно корректируются с использованием параметров траектории инструмента, чтобы полость полностью соответствовала проектным требованиям.
4. Обработка для укрепления поверхности: поверхность, образующая полость, подвергается точной полировке для достижения шероховатости поверхности Ra менее или равной 0,8 мкм. Последующая обработка азотированием или PVD-покрытием повышает твердость поверхности и износостойкость, снижает коэффициент трения, минимизирует царапины при штамповке и продлевает срок службы пресс-формы.

Связаться с нами
Горячая линия консультаций:+86 15930861038
Ватсап:15930861038
Электронная почта:dongfangmould@aliyun.com
Обязательства по обслуживанию: ответ на запрос в течение 12 часов; обеспечить бесплатную оптимизацию конструкции пресс-форм для квалифицированных клиентов.
Компания Hengshui Dongmo Precision Metal Products Co., Ltd.
горячая этикетка : профессиональное изготовление на заказ прогрессивных штампов для штамповки листового металла, Китай, поставщики, производители, завод, купить, цена, производство Китай