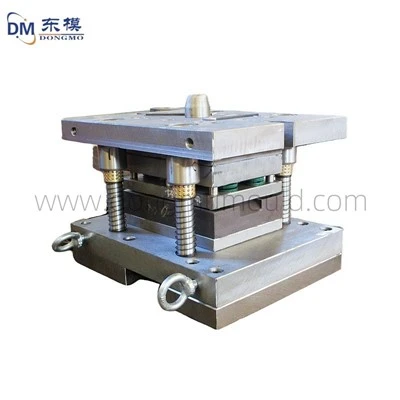
Распространенные дефекты качества и решения для металлических штампованных деталей

Распространенные проблемы с деформацией металлических штампованных деталей в основном вызваны неправильным соответствием параметров штампа и процесса, что требует целенаправленной корректировки. Если заготовка демонстрирует изгибную деформацию или коробление, это часто происходит из-за недостаточной силы зажима штампа или чрезмерного хода ползуна, что приводит к неравномерному напряжению на листовом металле. Деформация вытянутых деталей часто вызвана необоснованным зазором вытяжки и недостаточной смазкой. Решения включают в себя сначала осмотр штампа, регулировку давления зажимной пластины, оптимизацию зазора при вытяжке и установку установочных штифтов или зажимных колец на легко деформируемых участках. Одновременно, в зависимости от толщины и материала листового металла, снижение скорости скольжения и увеличение радиуса режущей кромки может снизить концентрацию напряжений во время обработки, тем самым предотвращая деформацию с точки зрения процесса-ориентации.
Разрывы — наиболее распространенный дефект при штамповке, вызванный в первую очередь износом кромки штампа или неправильным зазором. Со временем режущая кромка штампа может затупиться или расколоться, либо зазор между верхней и нижней штампами во время установки может стать слишком большим или слишком маленьким, что приводит к образованию заусенцев на краях заготовки. Решения включают своевременную шлифовку или замену режущей кромки штампа для обеспечения ее остроты; строгая калибровка зазора при установке штампа, регулировка значения зазора в зависимости от толщины листа, обычно 5–10% от толщины листа. Кроме того, необходимы регулярные проверки расположения штампа, чтобы предотвратить смещение, которое может привести к появлению локальных заусенцев. Оптимизация исходного материала также может предотвратить появление заусенцев, вызванных неравномерной твердостью листа.


Другие распространенные дефекты включают растрескивание и образование складок на заготовках, что требует комплексного-управления для устранения потенциальных проблем. Растрескивание заготовки часто вызвано чрезмерной скоростью растяжения и недостаточной пластичностью листа; снижение скорости растяжения и добавление процессов промежуточного отжига могут улучшить пластичность листа. Сморщивание вызвано недостаточным усилием держателя заготовки или слишком тонким листовым материалом; увеличение силы держателя заготовки, использование сырья достаточной толщины и, при необходимости, изменение формы штампа. Создание механизма отслеживания дефектов для регистрации причин и мер по устранению каждого дефекта, регулярный анализ данных и оптимизация штампов и процессов могут уменьшить повторяющиеся проблемы с качеством из источника и обеспечить стабильное качество штампованных деталей.
Связаться с нами
Горячая линия консультаций: +86 15930861038
ВиЧат:15930861038
Электронная почта:dongfangmould@aliyun.com
Обязательства по обслуживанию: ответ на запрос в течение 12 часов; обеспечить бесплатную оптимизацию конструкции пресс-форм для квалифицированных клиентов.
Hengshui Dongmo Precision Metal Products Co., Ltd.
горячая этикетка : Формы для формования ручек баллонов сжиженного нефтяного газа, Китай, поставщики, производители, завод, купить, цена, производство Китай