


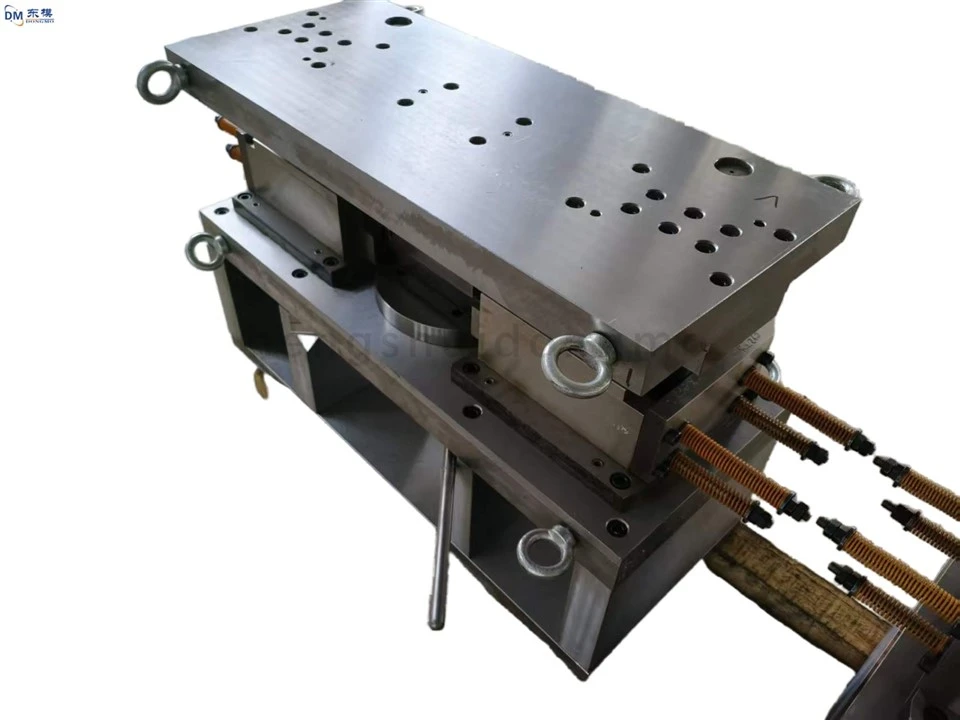
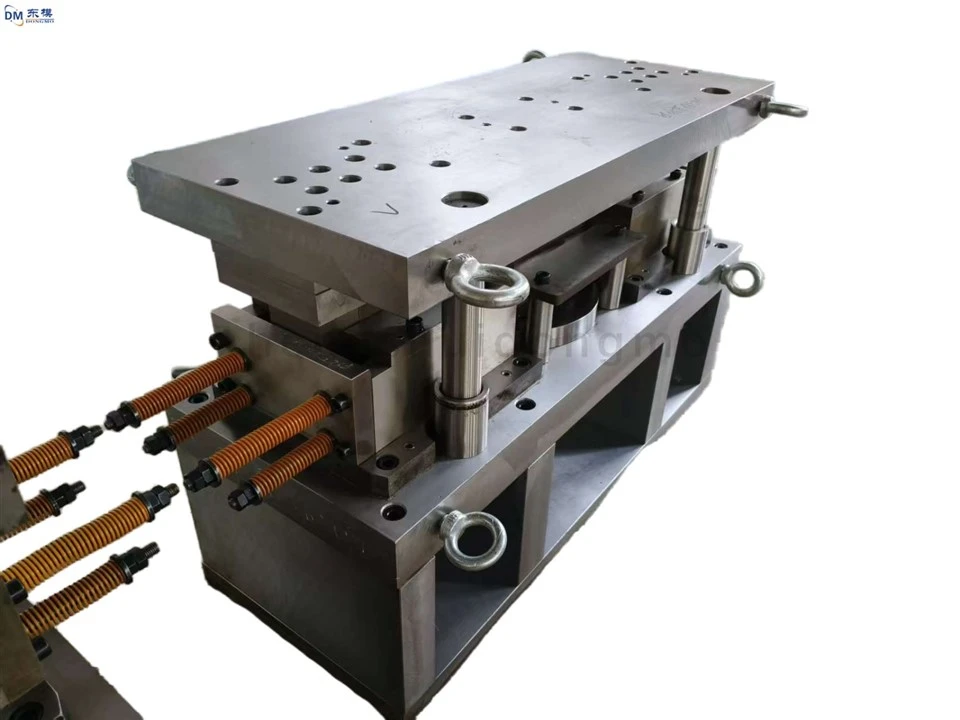


Предотвращение и контроль образования царапин в штампах для штамповки алюминиевых сплавов

I. Анализ причин появления царапин в штампах из алюминиевых сплавов
Алюминиевые сплавы обладают высокой поверхностной активностью, что делает их склонными к прилипанию к поверхности штампа во время штамповки, что приводит к появлению царапин и царапин. Алюминиевые сплавы обладают хорошей пластичностью, а их высокая текучесть при формовании сложной формы усугубляет трение и сдвиг в точке контакта с материалом матрицы, что приводит к износу поверхности матрицы. Неоптимизированная конструкция матрицы, приводящая к концентрации материала на пути потока в локализованных областях, также приводит к образованию царапин. Грубые поверхности матрицы и недостаточная смазка еще больше усугубляют процесс зачистки.
II. Меры по предотвращению и контролю образования царапин на штампах для штамповки алюминиевых сплавов
1. Оптимизируйте конструкцию штампа. Используйте закругленные конструкции для полостей штампа, режущих кромок и переходных зон с радиусом 0,2–0,5 мм, чтобы избежать острых углов. Добавьте направляющие пластины в ключевых точках потока материала и спроектируйте смазочные канавки шириной 2–3 мм и глубиной 1–1,5 мм, чтобы оптимизировать путь потока материала, уменьшить концентрацию локализованных напряжений, снизить трение и уменьшить царапины.
2. Использование передовых материалов пресс-форм и технологии обработки поверхности. Пуансоны и полости пресс-форм изготовлены из высоко-износостойкой-твердой формовочной стали H13 или SKD11, закалены в вакууме до твердости HRC58-62; поверхность обрабатывается ионным азотированием или покрытием TiN с толщиной слоя азотирования 0,15-0,3 мм и толщиной покрытия 0,005-0,01 мм, что улучшает смазку поверхности формы и ее износостойкость, а также предотвращает прилипание материала к форме.


3. Разумный контроль параметров процесса: скорость штамповки контролируется на уровне 10-30 раз в минуту, а давление штамповки устанавливается в зависимости от толщины и прочности на разрыв материала алюминиевого сплава с погрешностью, не превышающей ± 5%, что обеспечивает стабильный поток материала и уменьшает неравномерную деформацию; Перед ежедневным запуском машины поверхность формы очищается от железных опилок и примесей, а поверхность формы еженедельно полируется полировальным составом для поддержания шероховатости поверхности Ra менее или равной 0,8 мкм, чтобы избежать ускоренного износа.
4. Применение передовых смазочных решений. Используйте специальные смазочные материалы для алюминиевых сплавов и отдавайте предпочтение экологически безопасному штамповому маслу на водной-основе (содержание масла менее или равно 5%) или твердым смазочным материалам (графит, ПТФЭ). Равномерно распылите на полость формы и поверхность алюминиевого сплава перед штамповкой, чтобы обеспечить достаточную смазку. При непрерывной штамповке добавляйте смазку каждые 30-50 штук, чтобы контролировать коэффициент трения с точностью до 0,1, тем самым уменьшая износ пресс-формы и царапины на поверхности алюминиевого сплава.
Связаться с нами
Горячая линия консультаций:+86 15930861038
Ватсап:15930861038
Электронная почта:dongfangmould@aliyun.com
Обязательства по обслуживанию: ответ на запрос в течение 12 часов; обеспечить бесплатную оптимизацию конструкции пресс-форм для квалифицированных клиентов.
Компания Hengshui Dongmo Precision Metal Products Co., Ltd.
горячая этикетка : прецизионные штампы для штамповки металла на заказ для бытовой техники, Китай, поставщики, производители, завод, купить, цена, производство Китай


