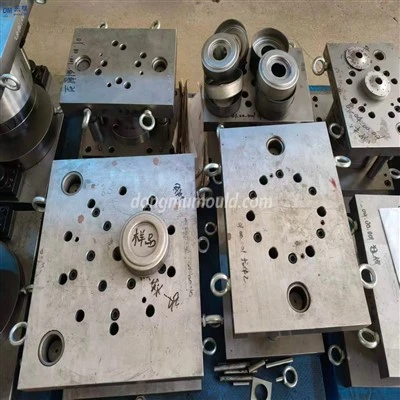
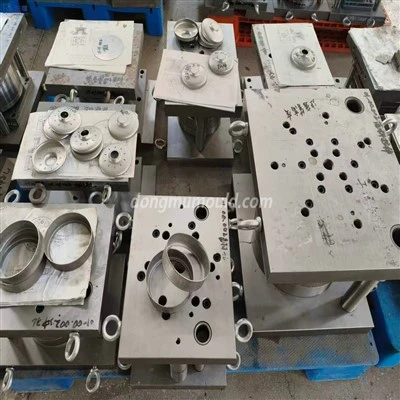
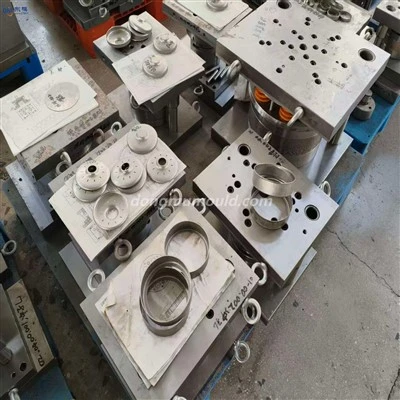
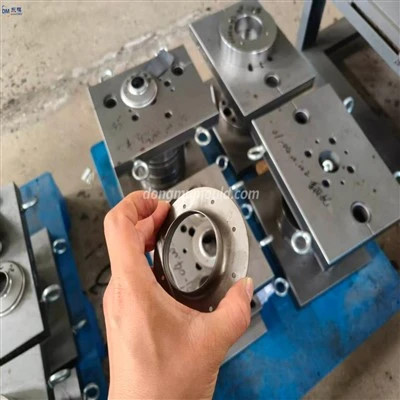
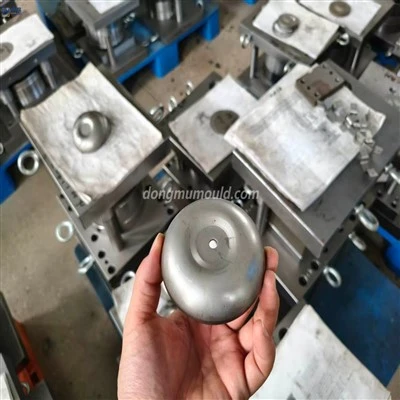
Весь процесс производства металлических штамповочных деталей выглядит следующим образом: в многопозиционной матрице для непрерывной непрерывной штамповки заготовка гвоздильного станка штампуется для завершения таких процессов, как каландрирование и сварка. Тем не менее, он все еще имеет небольшую часть, соединенную с материалом листа для штамповки, и материал листа для штамповки переносит штампованные и сварные детали в оборудование для ультразвуковой обработки поверхности для удаления антикоррозийной смазки и сварочного шлака. Удаление заусенцев и заусенцев при сварке завершается в дробеструйном цехе.
Это очень необходимо, чтобы избежать короткого замыкания и электрического короткого замыкания при использовании штампованных деталей. Во второй кратковременной ультразвуковой обработке поверхности, перед проверкой качества штампованных деталей, снова используется технология ультразвуковой очистки поверхности для удаления остатков, оставшихся от процесса дробеструйной обработки. После выполнения всех вышеуказанных операций штампованные детали полностью отделяются от чистого листа и хранятся вместе отдельно. Некачественные штамповочные детали гвоздильного станка помещаются в контейнер для отходов, а квалифицированные штамповочные детали отправляются непосредственно в цех упаковки.
В процессе производства, как избежать повреждения штампованных деталей, ниже для справки резюмируются три момента:
1. Модернизация штамповочного оборудования для повышения безопасности и надежности производства. В настоящее время существует множество небезопасных факторов в системах управления и электрических системах управления многих старых штамповочных машин. Если они будут использоваться и дальше, их следует модифицировать технически. Производители штамповочного оборудования должны улучшать конструкцию продукции, чтобы гарантировать безопасность и надежность штамповочного оборудования.
2 Установите защитные устройства. Из-за небольшой партии продукции на штамповочных операциях необходимо устанавливать защитные устройства, которые не могут обеспечить автоматизацию или использование безопасных штамповочных инструментов для предотвращения несчастных случаев с травмами, вызванных ошибками при эксплуатации. Различные защитные устройства имеют свои собственные различные характеристики и область применения, неправильное использование может привести к травмам. Поэтому необходимо уточнить роль различных защитных устройств, чтобы добиться правильного использования и обеспечить безопасную эксплуатацию.
3. Реформировать процесс, пресс-форму и методы работы для выполнения ручной работы вне пресс-формы. Для операций массового производства мы можем начать с реформирования процесса и пресс-форм для достижения механизации и автоматизации. Например, использование автоматики, многопозиционных штамповочных машин и оборудования, использование многофункциональных инструментов и механизированного производственного оборудования, непрерывных форм, композитных форм и других комбинированных технологических мер. Все это может не только обеспечить безопасность штамповочных операций, но и значительно повысить эффективность производства.
Срок службы штампованных деталей зависит от разумной конструкции пресс-формы, высокой точности изготовления, хорошего эффекта термообработки, правильного выбора пуансонов, точности установки штампованных деталей и других факторов, правильное использование, техническое обслуживание и ремонт пресс-форм также являются связями, которые нельзя игнорировать. . В связи с этим следует отметить следующие моменты:
(1) Перед установкой и использованием штамповочные детали необходимо тщательно осмотреть для удаления грязи, а также проверить, хорошо ли смазаны направляющие втулки и формы штамповочных деталей.
(2) Когда пуансон и режущие кромки штамповочных деталей изношены, прекратите их использование и вовремя заточите их, иначе это приведет к быстрому увеличению износа режущих кромок пресс-формы, ускорению износа пресс-формы и снижению качества штамповки деталей и срок службы пресс-формы.
(3) Чтобы обеспечить срок службы штампованных деталей, пружину пресс-формы следует регулярно заменять, чтобы предотвратить повреждение пружины от усталости, влияющее на использование штампованных деталей.
Штамповка - это метод обработки формованием, в котором используются прессы и формы для приложения внешней силы к пластинам, полосам, трубам и профилям, вызывая пластическую деформацию или расслоение для получения заготовок (штамповок) требуемой формы и размера. Штамповка и ковка - это обработка пластика (или обработка давлением), вместе называемая ковкой. Штампованные заготовки представляют собой в основном горячекатаные и холоднокатаные стальные листы и полосы.
Металлические штампованные детали в основном формируются путем штамповки металлических или неметаллических листов через штамп с давлением пресса. В основном он имеет следующие характеристики.
(1) Штампованные детали изготавливаются методом штамповки с учетом низкого расхода материала. Детали легкие по весу и имеют хорошую жесткость. После пластической деформации листового металла внутренняя структура металла улучшается для повышения прочности штампованных деталей. .
(2) В процессе штамповки, поскольку поверхность материала не повреждается, штампованные детали имеют хорошее качество поверхности и гладкий и красивый внешний вид. Это обеспечивает удобные условия для окраски поверхностей, гальваники, фосфатирования и других видов обработки поверхности.
По сравнению с отливками и поковками штампованные детали обладают такими характеристиками, как тонкость, однородность, легкость и прочность. Штамповкой можно производить детали с ребрами жесткости, ребрами, волнами или фланцами, которые трудно изготовить другими методами для повышения их жесткости. Благодаря использованию прецизионных форм точность заготовки может достигать микронного уровня, а повторяемость высокая.